Artykuł sponsorowany
Jak kompozyt i termoformowanie wyznaczają granice konstrukcji zabudowy pojazdu specjalnego
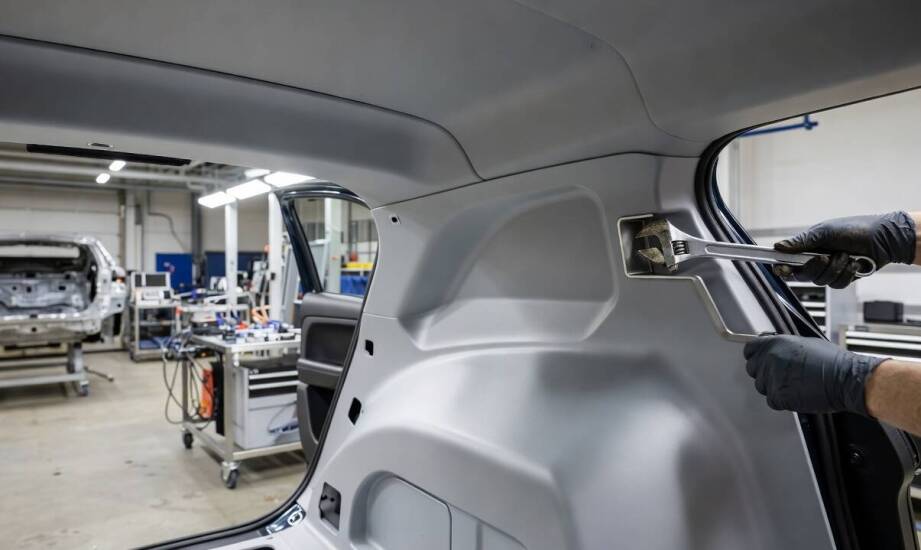
W zabudowie pojazdu specjalnego materiał oraz zastosowany proces produkcji decydują jednocześnie o masie, trwałości i ostatecznej funkcjonalności całego rozwiązania. Inżynierowie branżowi konsekwentnie odchodzą od tradycyjnych stopów metali na rzecz nowoczesnych struktur. Kompozyty oraz technologia termoformowania pozwalają precyzyjnie dopasować te parametry do rygorystycznych wymagań konkretnej eksploatacji w terenie.
Jak skład kompozytu wpływa na odporność zabudowy?
Skład materiału, przestrzenny układ włókien oraz rodzaj zastosowanej osnowy zmieniają bezpośrednio odporność konstrukcji na uderzenia, wilgoć oraz zmęczenie. Włókna szklane zapewniają bardzo dobrą udarność i wysoką odporność na korozję przy zachowaniu umiarkowanych kosztów wytwarzania. Z kolei kompozyty węglowe oferują potężną sztywność i wyjątkową wytrzymałość zmęczeniową przy drastycznie niższej masie własnej elementu. Istotną rolę odgrywa tu samo lepiszcze. Osnowa epoksydowa odznacza się znacznie niższym stopniem nasiąkliwości w porównaniu z klasycznymi żywicami poliestrowymi, co wyraźnie wydłuża żywotność gotowego poszycia pracującego w warunkach zmiennej pogody. Orientacja włókien decyduje z kolei o kierunku przenoszenia największych obciążeń. Tkaniny o splocie płóciennym gwarantują równomierne rozłożenie sił, a układy jednokierunkowe skutecznie wzmacniają tylko wybrane osie konstrukcji. Właściwie dobrana matryca polimerowa połączona ze zbrojeniem szklanym skutecznie absorbuje energię uderzeń, chroniąc kluczowe systemy ukryte pod nadwoziem.
Odpowiednia geometria elementu, grubość ścianek oraz dedykowane lokalne wzmocnienia warunkują zachowanie modułu pod maksymalnym obciążeniem roboczym. Zwiększenie grubości laminatu o zaledwie kilka milimetrów w newralgicznych węzłach podnosi stabilność bez proporcjonalnego wzrostu wagi. Konstruktorzy powszechnie wykorzystują struktury przekładkowe z lekkim rdzeniem, które znacząco powiększają moment bezwładności przekroju. Poprawia to odporność na zginanie przy jednoczesnym zachowaniu bardzo niskiej gęstości całkowitej panelu. Lokalne inserty w postaci dodatkowych warstw grubej tkaniny lub wtopionych wkładek płynnie przenoszą siły punktowe na znacznie większe powierzchnie zewnętrzne. Zastosowanie rdzeni komórkowych pomiędzy warstwami laminatu radykalnie usztywnia wielkogabarytowe płaszczyzny boczne maszyny.
Termoformowanie przy produkcji rozległych części karoserii gwarantuje wysoką powtarzalność kształtu, sprawniejszą integrację podzespołów oraz ścisłą kontrolę masy własnej. Cały proces opiera się na równomiernym podgrzaniu płaskiego arkusza tworzywa sztucznego do stanu wysokiej elastyczności. Następnie materiał zaciągany jest na specjalnie przygotowanej formie za pomocą silnego podciśnienia. Pozwala to uzyskać części o bardzo skomplikowanej geometrii bez powstawania szkodliwego nadmiaru surowca na obrzeżach. W porównaniu z tradycyjnym nakładaniem ręcznym, formowanie próżniowe odczuwalnie redukuje niepożądany rozrzut grubości ścianek i mocno skraca czas jednego cyklu przy średnich seriach. Duże osłony techniczne zachowują idealnie stałe wymiary montażowe niezależnie od wielkości realizowanej partii. Precyzyjne odwzorowanie matrycy w procesie termoformowania eliminuje konieczność żmudnego pasowania osłon na etapie końcowego składania pojazdu.
Jak proces produkcji wpływa na eksploatację zabudowy?
Ścisłe dopasowanie metody wytwarzania do przeznaczenia nadwozia determinuje to, czy kluczowe punkty montażowe i dojścia do osprzętu pozwolą na bezpieczną pracę floty. Projektując zabudowy pojazdów specjalnych, należy zaplanować wszelkie otwory technologiczne jeszcze przed rozpoczęciem budowy formy, aby nie przecinać później nośnych włókien. Punkty bezpośredniego mocowania ramy wymagają specyficznych wzmocnień obwodowych, które rozkładają naprężenia dynamiczne i zapobiegają niszczącej delaminacji. Intuicyjny dostęp do ukrytego osprzętu hydraulicznego, układów pneumatycznych czy wiązek elektrycznych zdecydowanie skraca czas rutynowych przeglądów w surowych warunkach polowych. Laminowanie kontaktowe umożliwia precyzyjne osadzanie metalowych wkładek gwintowanych bezpośrednio w strukturze twardniejącego poszycia.
Restrykcyjne wymagania homologacyjne, ogólna naprawialność oraz przewidywalność pracy tworzywa rozstrzygają o komercyjnej przydatności gotowego modułu. Wielostopniowa homologacja osłon osadzonych na podwoziu ciężarowym wymaga bezwzględnego zachowania dopuszczalnej masy całkowitej. Narzuca to niezwykle ostre limity wagowe dla wszystkich paneli. Ewentualna naprawa uszkodzonych fragmentów poszycia bywa wysoce skomplikowana w warunkach warsztatowych. Dotyczy to w szczególności zaawansowanych włókien węglowych, w których po kolizji mogą ukrywać się zupełnie niewidoczne gołym okiem mikropęknięcia strukturalne. Pełna przewidywalność fizycznego zachowania kompozytu w perspektywie wieloletniej eksploatacji ułatwia inżynierom planowanie harmonogramu serwisowego. Utrzymanie reżimu technologicznego podczas odlewania elementów gwarantuje bezproblemowe przejście testów homologacyjnych narzucanych przez producenta bazy.
Firma EKOTECH z Jarosławia od ponad 25 lat zajmuje się seryjną produkcją zaawansowanych kompozytów szklanych i węglowych oraz certyfikowanych wyrobów z termoformowania próżniowego. Rozwiązania te trafiają bezpośrednio do odbiorców z branży motoryzacyjnej, budowlanej oraz sektora transportowego. Zakład prowadzi projekty w sposób kompleksowy, rozpoczynając od przygotowania dokładnego modelu przestrzennego, aż po dostarczenie gotowych wyrobów. Produkcja wielkoseryjna odbywa się pod nadzorem systemu zarządzania jakością ISO 9001:2015.
W zaawansowanych projektach inżynieryjnych o końcowym sukcesie decyduje synergia między rodzajem użytego materiału, zaplanowaną geometrią a wybranym procesem przetwórstwa. Tworzywa sztuczne i techniki próżniowe dają szansę na osiągnięcie balansu pomiędzy najniższą możliwą masą, pożądaną wytrzymałością konstrukcyjną a codzienną użytecznością dla operatora. Każdy z tych parametrów musi być bezwzględnie oceniony pod kątem rzeczywistych sił panujących w naturalnym środowisku pracy sprzętu.
Kategorie artykułów
Polecane artykuły

Co naprawdę decyduje o przebiegu odwiertu studni głębinowej na Podkarpaciu
Dwie sąsiednie działki na Podkarpaciu mogą wymagać zupełnie innych parametrów odwiertu studni głębinowej, mimo identycznego zapotrzebowania na wodę. Lokalne warunki hydrogeologiczne zmieniają się drastycznie nawet na dystansie kilkudziesięciu metrów. Wynika to ze złożonej budowy geologicznej całego

Używane wózki widłowe – co powinieneś wiedzieć przed zakupem?
Zakup używanego wózka widłowego to istotna decyzja, wymagająca uwzględnienia wielu czynników. Kluczowe aspekty to stan techniczny, historia serwisowa oraz dostępność części zamiennych. Warto rozważyć potrzeby firmy i porównać oferty dostawców, co pozwoli uniknąć niespodzianek oraz wybrać sprzęt, któ