Artykuł sponsorowany
Po co producent uruchamia serię próbną przed produkcją opakowań papierowych na większą skalę
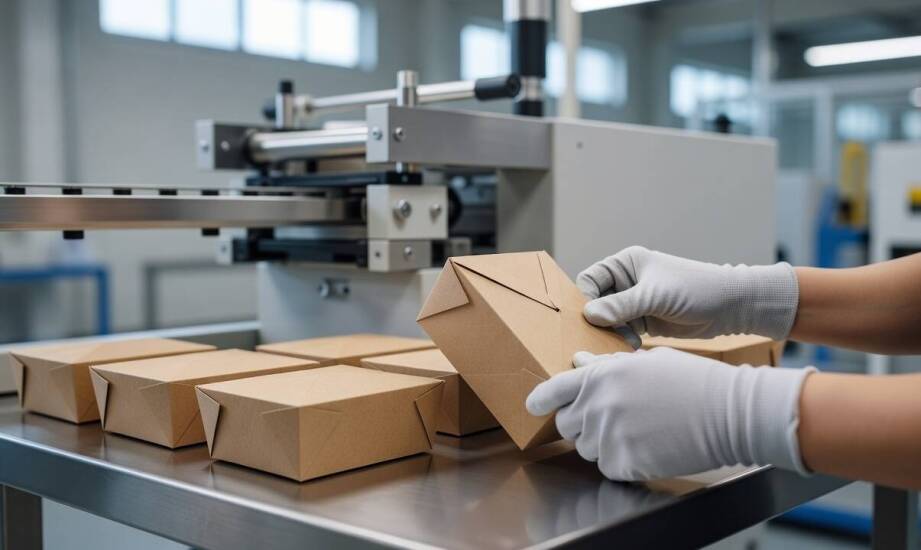
Seria próbna przed produkcją opakowań papierowych na większą skalę ujawnia problemy, których nie da się przewidzieć wyłącznie na podstawie dokumentacji zamówienia. Prototyp wykonany na ploterze spełnia najczęściej założenia projektowe, lecz nie oddaje fizycznych warunków pełnej linii produkcyjnej. Weryfikacja projektu w środowisku testowym pozwala zidentyfikować wady materiałowe i konstrukcyjne jeszcze przed uruchomieniem głównych maszyn. Dzięki temu proces technologiczny zyskuje odpowiednie parametry, a partia tektury trafia na rynek bez ukrytych mankamentów.
Weryfikacja formowania i klejenia na linii testowej
Każdy projekt przechodzi przez rygorystyczny proces formowania, zaginania i usztywniania krawędzi. Podczas serii próbnej specjaliści sprawdzają zachowanie kształtu gotowego produktu pod wpływem obciążeń mechanicznych. W przypadku konstrukcji przeznaczonych dla gastronomii, takich jak pudełka na burgery czy pojemniki na makaron, kluczowa jest odporność tektury na deformacje spowodowane wilgocią z gorącej żywności. Proces bigowania musi zapewniać precyzyjne linie zagięć wzdłuż wyznaczonych fal materiału, ponieważ najmniejsze przesunięcie kąta cięcia prowadzi do asymetrii wykroju i osłabienia konstrukcji nośnej.
Kolejnym weryfikowanym elementem jest trwałość połączeń klejonych w zmiennych warunkach. Linia produkcyjna nanosi spoiwo w ułamkach sekund, co wymaga idealnego zgrania czasu wiązania z siłą docisku rolek. Testowa partia wykazuje ewentualne wycieki kleju na powierzchnię użytkową, co dyskwalifikowałoby produkt przeznaczony do bezpośredniego kontaktu z jedzeniem.
Mała seria bywa jednak myląca w ocenie długoterminowej stabilności procesu. Pełna produkcja pokazuje rzeczywisty wpływ prędkości maszyn na zachowanie surowca. Przy maksymalnych obrotach zmienia się kinetyka nakładania spoiwa oraz równomierność dystrybucji farby. Różnice w poziomie wilgotności między poszczególnymi arkuszami tektury falistej prowadzą do wypaczeń lub niepełnego sklejenia, które rzadko ujawniają się przy pierwszych sztukach testowych. Optymalizacja parametrów pracy urządzeń wymaga z tego powodu dłuższego czasu obserwacji na działającej linii.
Wady produkcyjne ujawniające się w skali hurtowej
Typowe usterki wychodzące na jaw przy uruchomieniu większych wolumenów to przede wszystkim rozchylenia klap i odkształcenia narożników. Zjawiska te wynikają z naprężeń materiału kumulujących się podczas ciągłej pracy składarko-sklejarek. Nierówne krawędzie po etapie wykrawania pojawiają się najczęściej w wyniku postępującego zużycia matryc tnących w wielogodzinnych cyklach. Takie opakowania tracą powtarzalność wymiarów, co znacząco utrudnia automatyczne napełnianie i układanie produktów w magazynach gastronomicznych.
Dodatkowym wyzwaniem przy dużej skali jest zachowanie stabilności podczas pakowania na paletach. Zdeformowane dna lub wypaczone ścianki boczne sprawiają, że ułożone w stosy kartoniki tracą pion, co zagraża bezpieczeństwu całego transportu. Prawidłowo przeprowadzona seria próbna ułatwia wyłapanie tych anomalii na bardzo wczesnym etapie. Hurtownie i punkty typu street food często wykorzystują próbne partie do praktycznego zatwierdzenia nowego formatu pod kątem własnej logistyki.
Każdy doświadczony producent opakowań papierowych opiera uruchomienie masowej produkcji na dogłębnej analizie wniosków płynących z testowej eksploatacji maszyn. Pozwala to dostroić ustawienia sprzętu tak, aby docelowe tacki, talerze czy pudełka na wynos zachowywały identyczne parametry niezależnie od wielkości nakładu. Z rozwiązań konstrukcyjnych dostarczanych przez ABC-PAK regularnie korzystają przedsiębiorstwa z branży HoReCa, co potwierdza znaczenie rygorystycznej kontroli procesów tłoczenia i klejenia tektury.
Testowa partia wykrojów nie stanowi dodatku do oferty, lecz mechanizm skutecznego ograniczania ryzyka przed przetworzeniem dużego wolumenu materiału. Rozpoznanie błędów konstrukcyjnych na etapie próby eliminuje usterki, które w przeciwnym razie powodowałyby odrzucenie całych dostaw. Właściwa kalibracja urządzeń na bazie wyników z testów decyduje o powtarzalności wymiarowej całego asortymentu w docelowej fazie wytwarzania.
Kategorie artykułów
Polecane artykuły

Dlaczego regularne czyszczenie kanalizacji jest kluczowe dla zdrowia i komfortu mieszkańców?
Regularne czyszczenie kanalizacji bezpośrednio przekłada się na zdrowie i komfort mieszkańców. Już pierwsze sygnały zaniedbanej instalacji, takie jak wolny spływ wody, hałas w rurach oraz nieprzyjemne zapachy, zapowiadają poważniejsze kłopoty. W porę podjęta, systematyczna konserwacja ogranicza ryzy

Jakie korzyści zdrowotne przynosi udział w zajęciach squash dla dzieci?
Udział w zajęciach squasha w Poznaniu przynosi dzieciom liczne korzyści zdrowotne, które wpływają na ich rozwój zarówno fizyczny, jak i psychiczny. Sport ten rozwija kondycję, koordynację oraz siłę, co przekłada się na lepsze samopoczucie i wydolność organizmu. Ponadto, ucząc pracy zespołowej i zdro